

电子管与接口 · 元件评测指南 · 利天云德
由人工智能生成的概念示意图;并非利天云德的产品照片或经过验证的设计。.
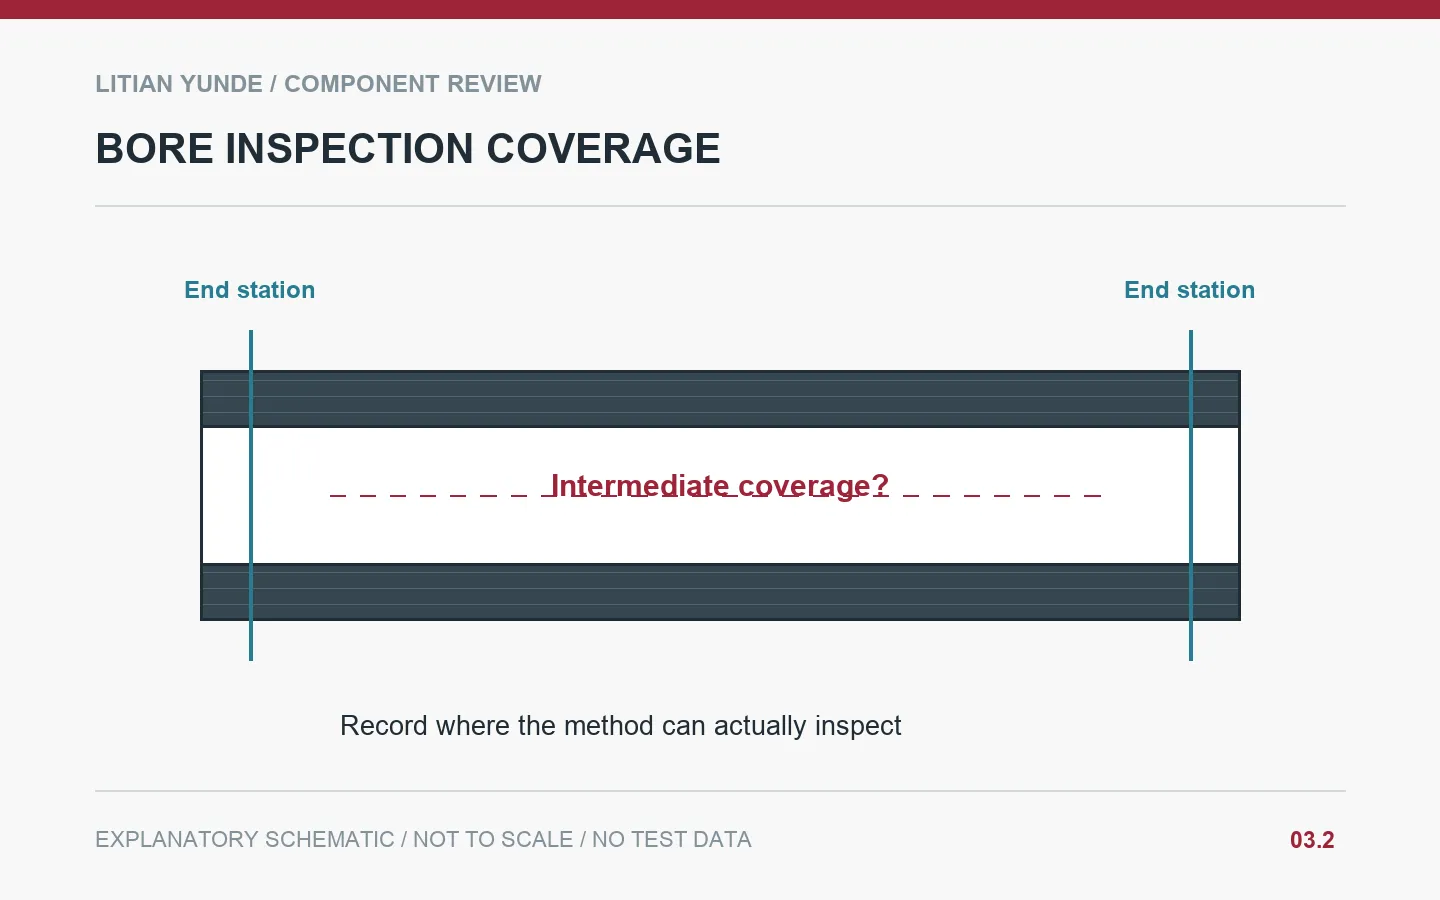
仅测量碳纤维管两端的内径,并不能确定其两端之间所有区域的状况。应明确内径必须满足的要求、需要测量的位置,以及所选方法能够覆盖的区域。对于滑动套管或走线通道,可能还需要进行单独的功能性通道检查。.
从那个穿过的物体开始
确定必须进入孔内的配合插件、导向件、电缆或连接器。记录其控制轮廓及装配方向。开口处的短插头所验证的条件,与穿过管子的长插件所验证的条件不同。请注明相关长度以及任何止挡或台阶。 当实际关注点是特定组件能否通过通道时,应避免仅询问内径尺寸。.
记录测量访问的限制
选择便于到达的测点,并采用符合要求的方法。记录与指定基准端点的距离,并在必要时记录测量方向。 端点读数应标注为“端点读数”;不应在证书中作为全长陈述出现。若无法到达更深区域,应讨论其他合适的方法或规定的功能检查。供应商应说明拟议检查的覆盖范围,包括任何未测量的区域。.
将通航记录与尺寸记录分开保存
通孔试通试验可揭示堵塞或装配问题,但并不一定能生成孔内尺寸图。应明确试通对象、移动方向、允许的操作方式及通过标准。 切勿强行将零件推入直至其贴合,也切勿在未经批准的情况下进行材料去除。应将孔径测量数据、状态观察结果及功能测试结果作为独立记录保存,并关联至同一管件标识。.
示例:长型定位刀片
买方接受了两个孔端测量值,但在装配过程中,一个长定位刀片在半途卡住了。此次审查现将刀片轮廓和所需行程纳入考量,明确了原始检验的范围,并商定了进一步的检查措施。团队在进行任何返工之前就记录了该卡滞情况,因此后续的顺利通过不会抹去原始的检测结果。.
此为示例场景,并非客户案例或已报告的生产结果。.
下单前需确认的细节
| 评论对象 | 记录以示同意 |
|---|---|
| 功能 | 交配包膜、移动方向和插入方向。. |
| 车站 | 距指定端点的距离及测量方向。. |
| 报道范围 | 可进入且未测量的井眼区域。. |
| 试用版 | 定义了参考对象和通过标准。. |
买家常问的问题
短塞规能否证明整个孔径都符合要求?
它支持其所检查的特定区域和标准。全长覆盖范围需要单独定义。.
如果嵌件很紧,是否应该强行将其装入?
任何未经控制的施力都不应取代已商定的装配或检查方法。应记录该问题并寻求处理方案。.
技术背景及相关阅读资料
背景资料: NPL:尺寸计量中的基本良好实践. 仅供背景参考;项目检查清单仅为编辑指导,本参考资料并不构成供应商认证或零部件批准。.